msutools — Инструмент для металлообработки
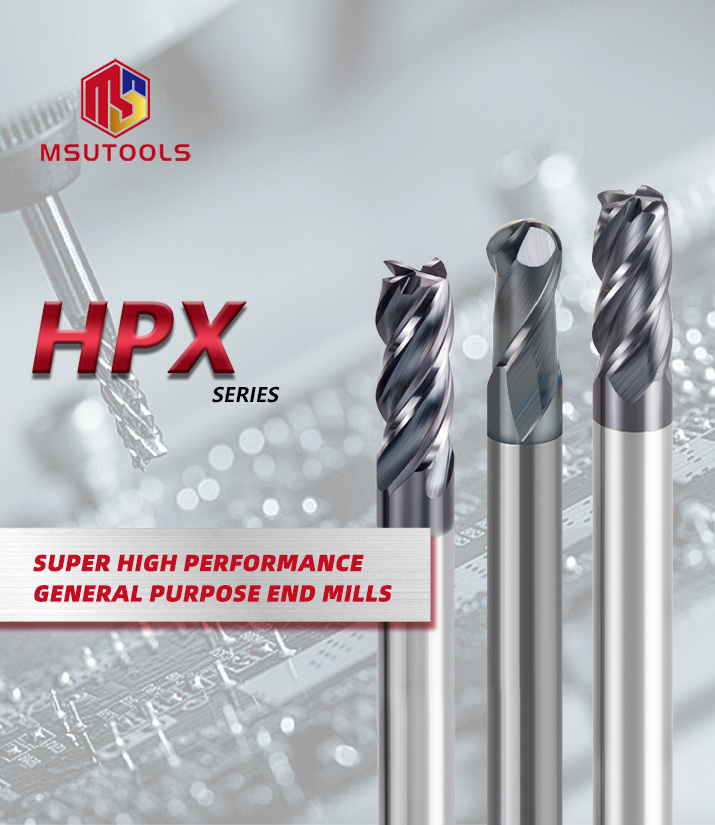
Фрезы MSME4 и MSMR4 для нержавеющей стали и титановых сплавов.
Концевые фрезы для черновой и чистовой обработки стали, алюминия, нержавеющей стали и титановых сплавов.
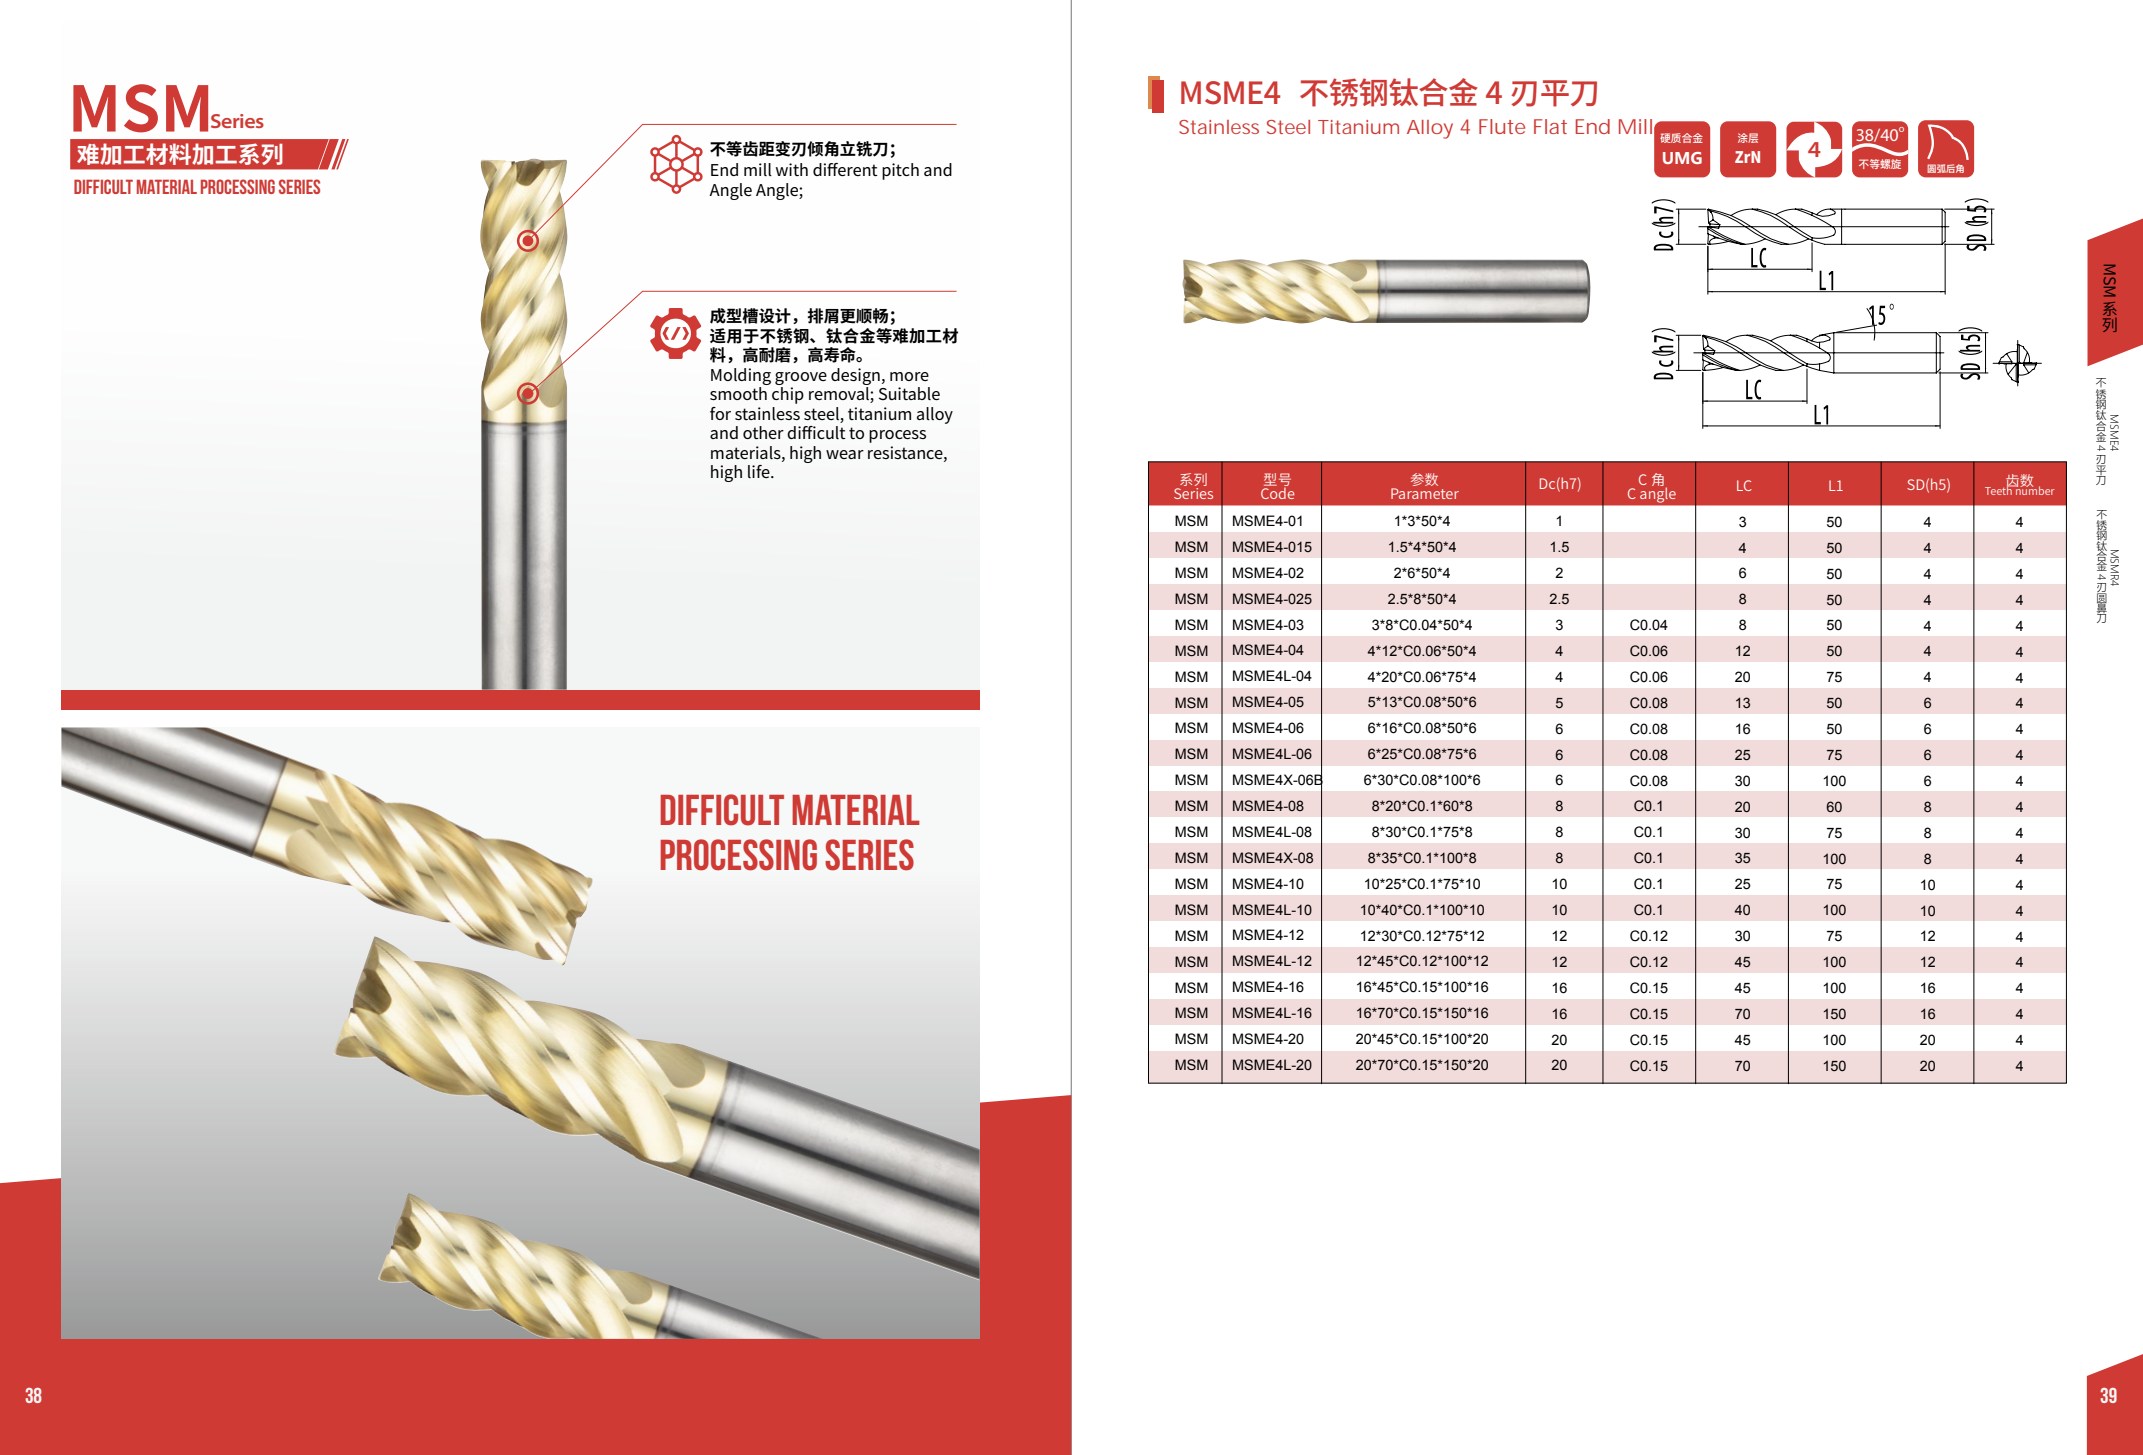
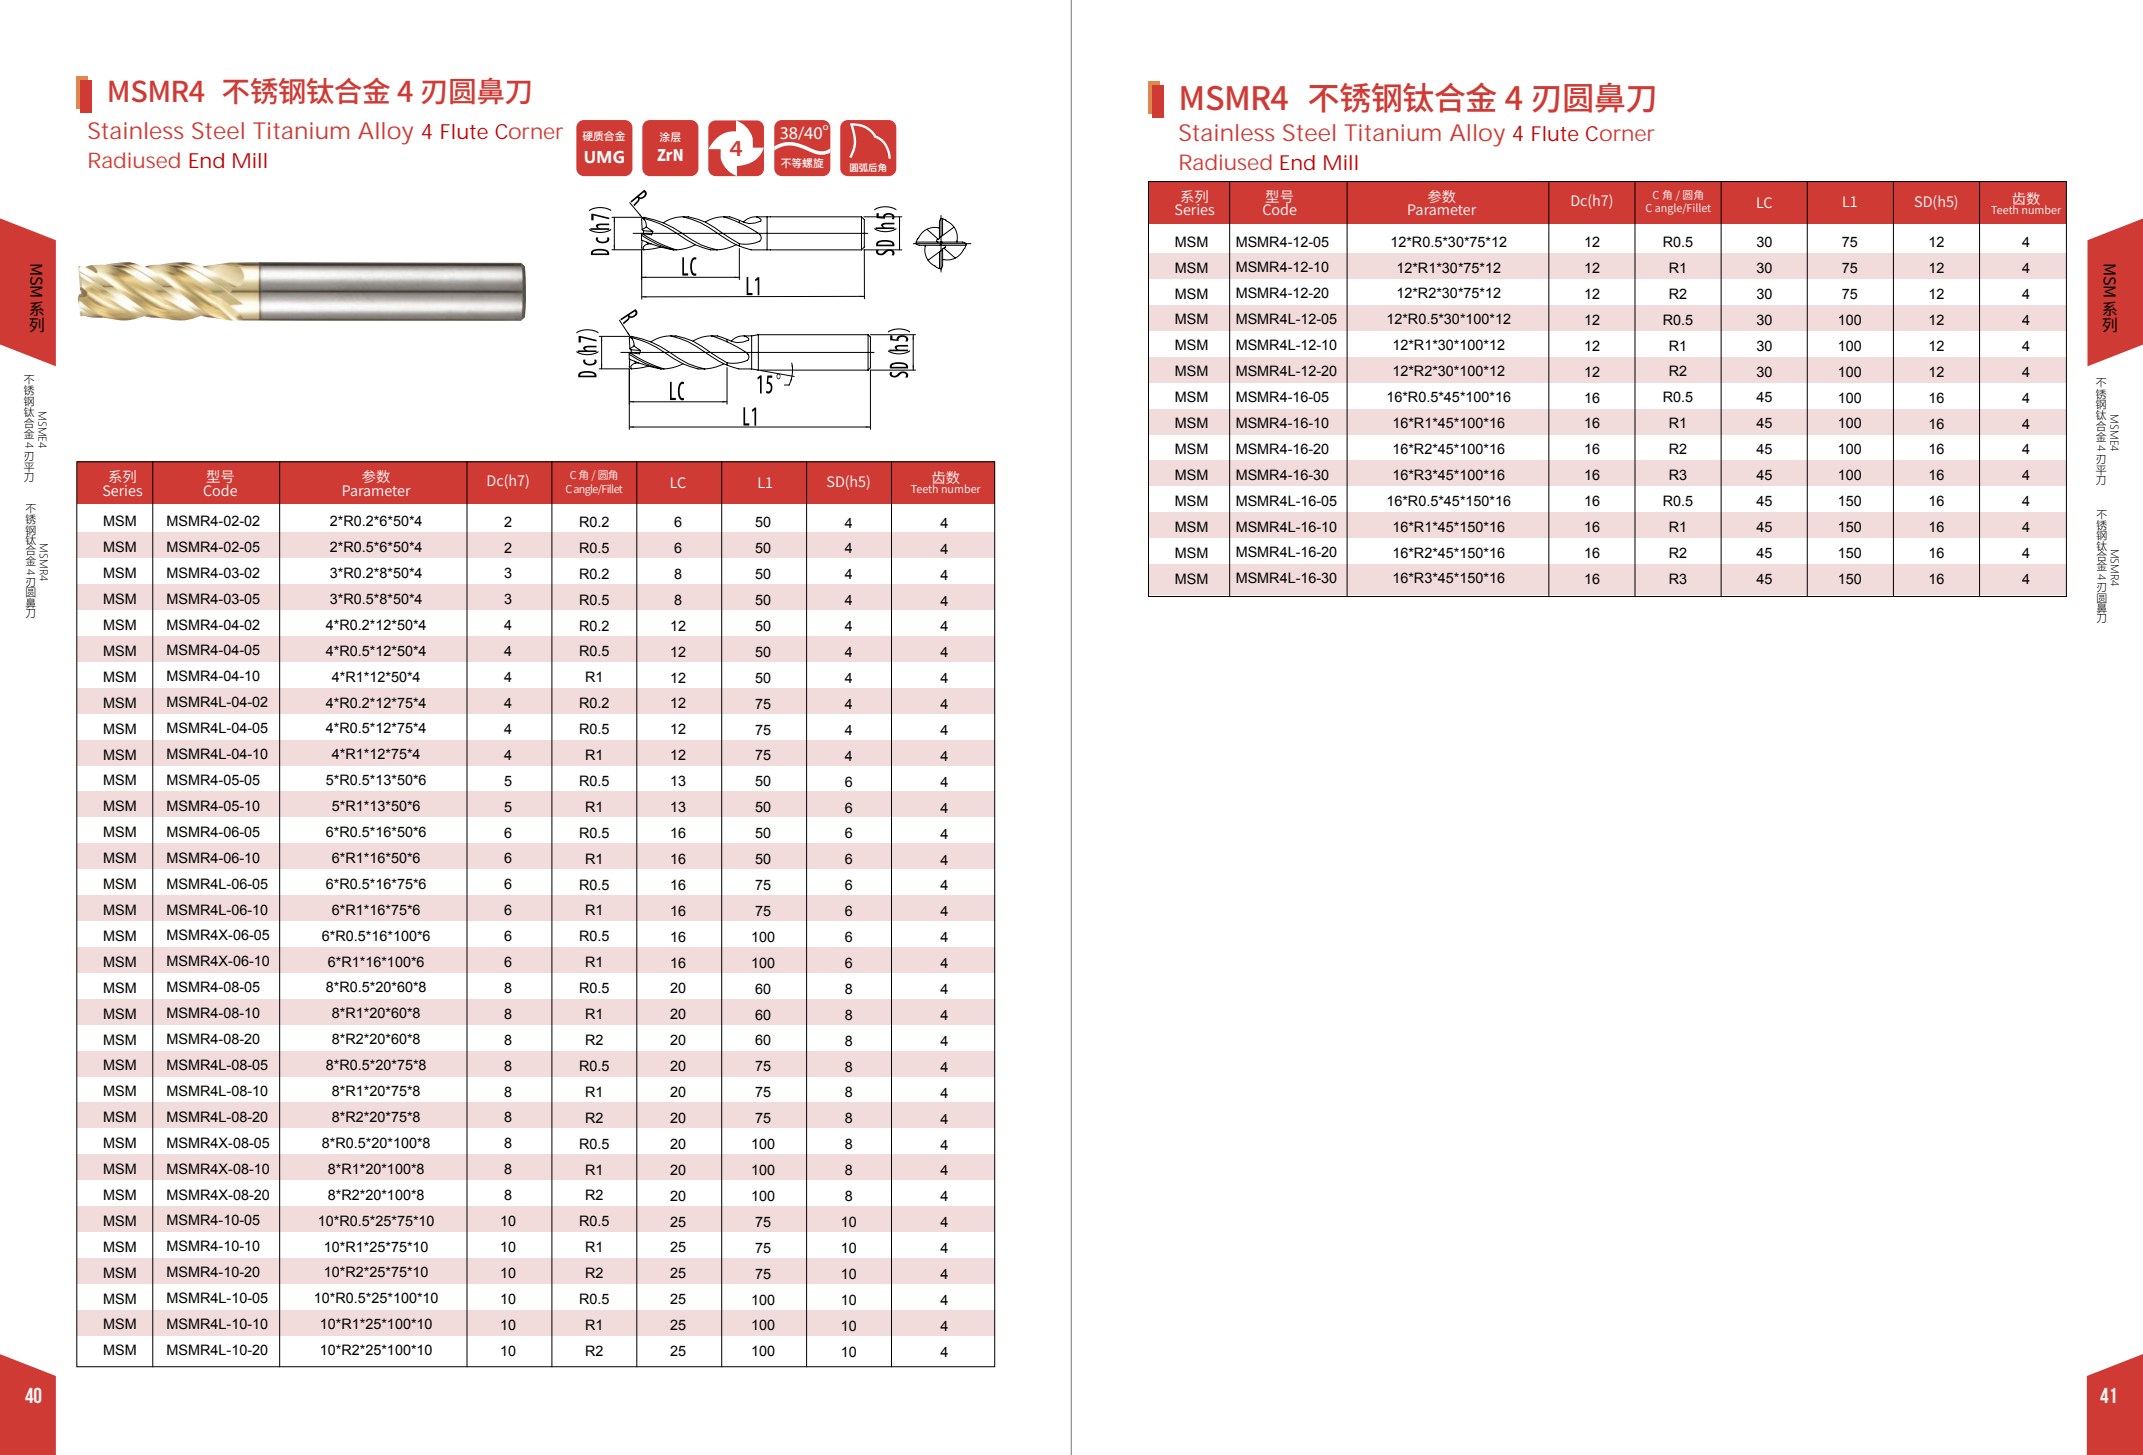
Dc — диаметр режущей части; R — радиус; C — фаска; Lc — длина режущей части; L1 — общая длина; SD — диаметр хвостовика.
| Артикул | Dc, мм | R, мм | C, мм | Lc, мм | L1, мм | SD, мм | Зубьев | Источник |
|---|---|---|---|---|---|---|---|---|
| MSME4-01 | 1 | — | — | 3 | 50 | 4 | 4 | PDF · 22 ↗ |
| MSME4-015 | 1.5 | — | — | 4 | 50 | 4 | 4 | PDF · 22 ↗ |
| MSME4-02 | 2 | — | — | 6 | 50 | 4 | 4 | PDF · 22 ↗ |
| MSMR4-02-02 | 2 | R0.2 | — | 6 | 50 | 4 | 4 | PDF · 23 ↗ |
| MSMR4-02-05 | 2 | R0.5 | — | 6 | 50 | 4 | 4 | PDF · 23 ↗ |
| MSME4-025 | 2.5 | — | — | 8 | 50 | 4 | 4 | PDF · 22 ↗ |
| MSME4-03 | 3 | — | C0.04 | 8 | 50 | 4 | 4 | PDF · 22 ↗ |
| MSMR4-03-02 | 3 | R0.2 | — | 8 | 50 | 4 | 4 | PDF · 23 ↗ |
| MSMR4-03-05 | 3 | R0.5 | — | 8 | 50 | 4 | 4 | PDF · 23 ↗ |
| MSME4-04 | 4 | — | C0.06 | 12 | 50 | 4 | 4 | PDF · 22 ↗ |
| MSME4L-04 | 4 | — | C0.06 | 20 | 75 | 4 | 4 | PDF · 22 ↗ |
| MSMR4-04-02 | 4 | R0.2 | — | 12 | 50 | 4 | 4 | PDF · 23 ↗ |
| MSMR4-04-05 | 4 | R0.5 | — | 12 | 50 | 4 | 4 | PDF · 23 ↗ |
| MSMR4-04-10 | 4 | R1 | — | 12 | 50 | 4 | 4 | PDF · 23 ↗ |
| MSMR4L-04-02 | 4 | R0.2 | — | 12 | 75 | 4 | 4 | PDF · 23 ↗ |
| MSMR4L-04-05 | 4 | R0.5 | — | 12 | 75 | 4 | 4 | PDF · 23 ↗ |
| MSMR4L-04-10 | 4 | R1 | — | 12 | 75 | 4 | 4 | PDF · 23 ↗ |
| MSME4-05 | 5 | — | C0.08 | 13 | 50 | 6 | 4 | PDF · 22 ↗ |
| MSMR4-05-05 | 5 | R0.5 | — | 13 | 50 | 6 | 4 | PDF · 23 ↗ |
| MSMR4-05-10 | 5 | R1 | — | 13 | 50 | 6 | 4 | PDF · 23 ↗ |
| MSME4-06 | 6 | — | C0.08 | 16 | 50 | 6 | 4 | PDF · 22 ↗ |
| MSME4L-06 | 6 | — | C0.08 | 25 | 75 | 6 | 4 | PDF · 22 ↗ |
| MSME4X-06B | 6 | — | C0.08 | 30 | 100 | 6 | 4 | PDF · 22 ↗ |
| MSMR4-06-05 | 6 | R0.5 | — | 16 | 50 | 6 | 4 | PDF · 23 ↗ |
| MSMR4-06-10 | 6 | R1 | — | 16 | 50 | 6 | 4 | PDF · 23 ↗ |
| MSMR4L-06-05 | 6 | R0.5 | — | 16 | 75 | 6 | 4 | PDF · 23 ↗ |
| MSMR4L-06-10 | 6 | R1 | — | 16 | 75 | 6 | 4 | PDF · 23 ↗ |
| MSMR4X-06-05 | 6 | R0.5 | — | 16 | 100 | 6 | 4 | PDF · 23 ↗ |
| MSMR4X-06-10 | 6 | R1 | — | 16 | 100 | 6 | 4 | PDF · 23 ↗ |
| MSME4-08 | 8 | — | C0.1 | 20 | 60 | 8 | 4 | PDF · 22 ↗ |
| MSME4L-08 | 8 | — | C0.1 | 30 | 75 | 8 | 4 | PDF · 22 ↗ |
| MSME4X-08 | 8 | — | C0.1 | 35 | 100 | 8 | 4 | PDF · 22 ↗ |
| MSMR4-08-05 | 8 | R0.5 | — | 20 | 60 | 8 | 4 | PDF · 23 ↗ |
| MSMR4-08-10 | 8 | R1 | — | 20 | 60 | 8 | 4 | PDF · 23 ↗ |
| MSMR4-08-20 | 8 | R2 | — | 20 | 60 | 8 | 4 | PDF · 23 ↗ |
| MSMR4L-08-05 | 8 | R0.5 | — | 20 | 75 | 8 | 4 | PDF · 23 ↗ |
| MSMR4L-08-10 | 8 | R1 | — | 20 | 75 | 8 | 4 | PDF · 23 ↗ |
| MSMR4L-08-20 | 8 | R2 | — | 20 | 75 | 8 | 4 | PDF · 23 ↗ |
| MSMR4X-08-05 | 8 | R0.5 | — | 20 | 100 | 8 | 4 | PDF · 23 ↗ |
| MSMR4X-08-10 | 8 | R1 | — | 20 | 100 | 8 | 4 | PDF · 23 ↗ |
| MSMR4X-08-20 | 8 | R2 | — | 20 | 100 | 8 | 4 | PDF · 23 ↗ |
| MSME4-10 | 10 | — | C0.1 | 25 | 75 | 10 | 4 | PDF · 22 ↗ |
| MSME4L-10 | 10 | — | C0.1 | 40 | 100 | 10 | 4 | PDF · 22 ↗ |
| MSMR4-10-05 | 10 | R0.5 | — | 25 | 75 | 10 | 4 | PDF · 23 ↗ |
| MSMR4-10-10 | 10 | R1 | — | 25 | 75 | 10 | 4 | PDF · 23 ↗ |
| MSMR4-10-20 | 10 | R2 | — | 25 | 75 | 10 | 4 | PDF · 23 ↗ |
| MSMR4L-10-05 | 10 | R0.5 | — | 25 | 100 | 10 | 4 | PDF · 23 ↗ |
| MSMR4L-10-10 | 10 | R1 | — | 25 | 100 | 10 | 4 | PDF · 23 ↗ |
| MSMR4L-10-20 | 10 | R2 | — | 25 | 100 | 10 | 4 | PDF · 23 ↗ |
| MSME4-12 | 12 | — | C0.12 | 30 | 75 | 12 | 4 | PDF · 22 ↗ |
| MSME4L-12 | 12 | — | C0.12 | 45 | 100 | 12 | 4 | PDF · 22 ↗ |
| MSMR4-12-05 | 12 | R0.5 | — | 30 | 75 | 12 | 4 | PDF · 23 ↗ |
| MSMR4-12-10 | 12 | R1 | — | 30 | 75 | 12 | 4 | PDF · 23 ↗ |
| MSMR4-12-20 | 12 | R2 | — | 30 | 75 | 12 | 4 | PDF · 23 ↗ |
| MSMR4L-12-05 | 12 | R0.5 | — | 30 | 100 | 12 | 4 | PDF · 23 ↗ |
| MSMR4L-12-10 | 12 | R1 | — | 30 | 100 | 12 | 4 | PDF · 23 ↗ |
| MSMR4L-12-20 | 12 | R2 | — | 30 | 100 | 12 | 4 | PDF · 23 ↗ |
| MSME4-16 | 16 | — | C0.15 | 45 | 100 | 16 | 4 | PDF · 22 ↗ |
| MSME4L-16 | 16 | — | C0.15 | 70 | 150 | 16 | 4 | PDF · 22 ↗ |
| MSMR4-16-05 | 16 | R0.5 | — | 45 | 100 | 16 | 4 | PDF · 23 ↗ |
| MSMR4-16-10 | 16 | R1 | — | 45 | 100 | 16 | 4 | PDF · 23 ↗ |
| MSMR4-16-20 | 16 | R2 | — | 45 | 100 | 16 | 4 | PDF · 23 ↗ |
| MSMR4-16-30 | 16 | R3 | — | 45 | 100 | 16 | 4 | PDF · 23 ↗ |
| MSMR4L-16-05 | 16 | R0.5 | — | 45 | 150 | 16 | 4 | PDF · 23 ↗ |
| MSMR4L-16-10 | 16 | R1 | — | 45 | 150 | 16 | 4 | PDF · 23 ↗ |
| MSMR4L-16-20 | 16 | R2 | — | 45 | 150 | 16 | 4 | PDF · 23 ↗ |
| MSMR4L-16-30 | 16 | R3 | — | 45 | 150 | 16 | 4 | PDF · 23 ↗ |
| MSME4-20 | 20 | — | C0.15 | 45 | 100 | 20 | 4 | PDF · 22 ↗ |
| MSME4L-20 | 20 | — | C0.15 | 70 | 150 | 20 | 4 | PDF · 22 ↗ |
Подходящих исполнений не найдено. Измените диаметр или обозначение.


Укажите материал и твердость заготовки, тип операции, размеры обрабатываемого элемента, модель станка и способ подачи СОЖ. Если инструмент специальный — приложите чертёж к письму.
Проверьте обозначение и размеры в таблице этой страницы. Для окончательного выбора сопоставьте геометрию со схемой в PDF и согласуйте условия обработки.
Материал, операция, станок — начнём с того, что важно для вашей детали.